

Úvod: Základní hodnota a logika výběru titanových anodových povlakovacích systémů
V oblasti moderní průmyslové elektrochemie se titanové anody díky svému vynikajícímu výkonu staly nepostradatelnými základními součástmi v mnoha kritických procesech. Jejich základní strukturu tvoří titanový kovový substrát potažený jednou nebo více vrstvami aktivních látek se specifickými elektrokatalytickými vlastnostmi, které tvoří unikátní nátěrový systém. Tato konstrukce důmyslně kombinuje vysokou mechanickou pevnost a dobrou odolnost titanového substrátu proti korozi s vynikající elektrokatalytickou aktivitou potahového materiálu, což umožňuje titanové anodě pracovat stabilně a efektivně v různých drsných elektrochemických prostředích.
Různé nátěrové systémy, jako je Ru-Ir, Ir{1}}Ta a Pt, vykazují významné rozdíly ve složení, mikrostruktuře a makroskopických vlastnostech. Tyto rozdíly přímo určují jejich použitelnost v různých průmyslových scénářích. Například povlaky Ru-Ir vykazují extrémně nízký nadměrný potenciál v reakcích vývoje chloru a mohou účinně katalyzovat oxidaci chloridových iontů za vzniku plynného chlóru, a proto jsou široce používány v oblastech vyžadujících-výrobu chlóru ve velkém měřítku, jako je chlor-alkalický průmysl a dezinfekce vody. Na druhé straně povlaky Ir-Ta prokazují vynikající stabilitu za podmínek silné kyseliny, vysoké teploty a vývoje kyslíku a často se používají v procesech galvanického pokovování a elektrochemického obrábění s vysokými požadavky na stabilitu anody, jako je výroba elektrolytické měděné fólie a eloxování hliníkové fólie. Přestože jsou Pt povlaky relativně drahé, mají extrémně vysokou elektrokatalytickou aktivitu a chemickou stabilitu, což hraje klíčovou roli ve špičkových aplikacích s přísnými požadavky na výkon elektrod a nízkou cenovou citlivostí, jako jsou palivové články s protonovou výměnnou membránou (PEMFC) a špičkové elektronické galvanické pokovování.

Tváří v tvář tak rozmanité řadě nátěrových systémů se výběr nejvhodnějšího nátěru titanové anody pro konkrétní průmyslové aplikace stal pro mnohé inženýry a podniky s rozhodovacími pravomocemi-zásadním problémem. To zahrnuje nejen-hloubkové porozumění technickým charakteristikám různých nátěrových systémů, ale také vyžaduje komplexní zvážení konkrétních provozních podmínek scénářů aplikace, jako je vliv složení elektrolytu, teploty, proudové hustoty, pracovního napětí a dalších faktorů na výkon anody a její životnost. Různé skupiny zákazníků mají zároveň značné rozdíly ve svých potřebách povlakových systémů s titanovými anodami v důsledku rozdílů v jejich průmyslových odvětvích, aplikačních scénářích a oblastech zaměření.
Tento článek si klade za cíl systematicky analyzovat technické charakteristiky, použitelné scénáře a strategie výběru běžných nátěrových systémů, jako jsou Ru-Ir, Ir{1}}Ta a Pt, v reakci na typické potřeby výše uvedených šesti skupin zákazníků. Díky-hloubkové analýze výkonu různých nátěrových systémů za různých provozních podmínek a kombinováním praktických aplikačních případů poskytuje vědecké a praktické návrhy výběru pro každou skupinu zákazníků a pomáhá uživatelům činit informovanější a rozumnější rozhodnutí, když čelí komplexním potřebám průmyslové aplikace, a tím plně využívat výhod systémů povrchových úprav s titanovými anodami a zlepšovat efektivitu, kvalitu a udržitelnost průmyslové výroby.
I. Systémy povlaků jádra: Charakteristika a chemické základy
Výběr nátěrového systému je v podstatě snahou o optimální rovnováhu mezi aktivitou, stabilitou a cenou na základě katalytických požadavků cílové elektrochemické reakce (jako je vývoj kyslíku nebo chlóru) a korozivnosti elektrolytu.
| Nátěrový systém | Oxidy jádra | Typický atomový poměr | Primární elektrochemická reakce | Klíčové vlastnosti | Optimální aplikační prostředí |
|---|---|---|---|---|---|
| Řada Ru-Ir (chloro{1}}vyvíjející se) | RuO2, IrO2 | Ru:Ir=3:7 až 7:3 | Reakce vývoje chloru (CER) | Velmi nízký potenciál uvolňování chloru (<1.13V), high catalytic activity, relatively manageable cost. | Prostředí chloridových{0}}iontů (solný roztok, mořská voda, HCl) |
| Řada Ir-Ta (vyvíjející se-kyslík) | IrO₂, Ta205 | Ir:Ta=7:3 až 3:7 | Reakce evoluce kyslíku (OER) | Vynikající stabilita OER v kyselém prostředí; povlak je odolný a odolný. | Kyselé, vysoce oxidační prostředí (kyselina sírová, dusičná, elektrolýza PEM) |
| Platinový (Pt) povlak | Pt (kovový stav) | -- | OER / CER (univerzální) | Nejlepší vodivost, nízký nadpotenciál, ale čistý Pt povlak může snadno degradovat při prudkém vývoji kyslíku. | Nízkoproudé přesné galvanické pokovování, výzkum, specifická-vysokohodnotná elektrochemická syntéza |
| Více{0}}složkové kompozitní nátěry | Ru-Ir-Ta, Ru-Ir-Pt-Ti atd. | Přizpůsobeno podle potřeby | OER / CER (vylepšené) | Vyrovnává vlastnosti prostřednictvím dopingu prvků.Ta prodlužuje životnost, Pt potlačuje vedlejší reakce. | Náročné provozní podmínky (vysoká teplota, vysoká proudová hustota, složitá média) |
Vědecká povaha selhání povlaku:Selhání všech povlaků je způsobeno buď elektrochemickým rozpouštěním aktivních složek, nebo tvorbou ne{0}}aktivních oxidů (jako je TiO₂), což vede k „pasivaci“. Volba kompatibilního povlaku tedy znamená výběr cesty s nejnižší mírou selhání.
II. Inženýři korozní/katodické ochrany (osoba A): řešení pro přizpůsobení prostředí a dlouhodobou-ochranu
(I) Porovnání typických nátěrových systémů a přizpůsobení prostředí
1. Ru-Ir Coating: nákladově-efektivní volba pro půdní a betonové prostředí

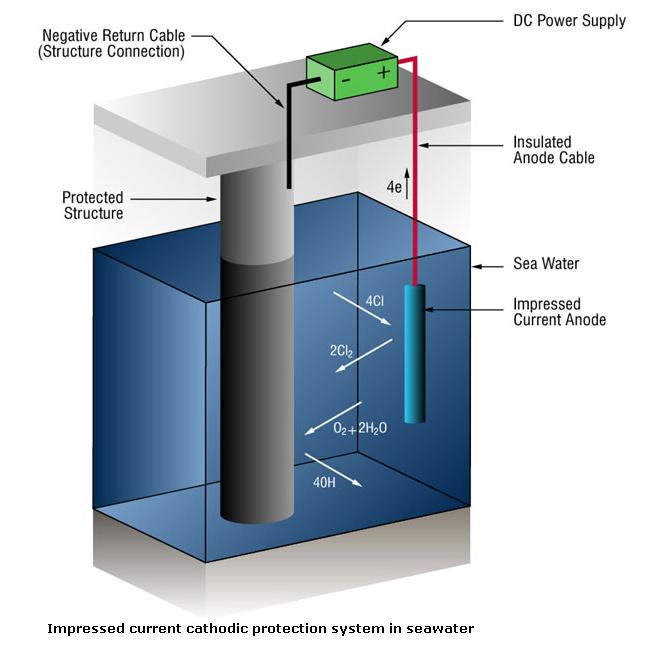
Ru{0}}Ir nátěr je široce používaný nátěrový systém v systémech katodové ochrany pro podzemní potrubí a betonové konstrukce. Jeho složení zahrnuje především oxidy ruthenia (Ru) a iridia (Ir), přičemž substrátem pro přenos těchto účinných látek je titan. Na mikroúrovni má povlak Ru-Ir jedinečnou krystalickou strukturu a rozložení prvků, které mu propůjčují vynikající výkon v neutrálních až slabě alkalických médiích.
V půdním a betonovém prostředí má nátěr Ru{0}}Ir řadu výhod. Za prvé, má nízký nadměrný potenciál vývoje chloru, který může účinněji katalyzovat oxidaci chloridových iontů za vzniku plynného chlóru, čímž poskytuje dostatek elektronů pro katodickou ochranu a inhibuje korozi kovu. Při katodické ochraně podzemních potrubí půda obvykle obsahuje určité množství chloridových iontů. Nízký nadpotenciální potenciál uvolňování chloru u povlaku Ru-Ir mu umožňuje rychle reagovat, vytvořit účinnou katodickou ochranu elektrického pole a zabránit korozi kovů potrubí.
Za druhé, struktura povlaku Ru-Ir může účinně inhibovat pasivaci titanového substrátu. Při dlouhodobém-používání může titanový substrát v určitých prostředích tvořit pasivní film, což vede ke snížení výkonu anody. Povlak Ru-Ir však dokáže udržet aktivitu titanového substrátu prostřednictvím vlastních elektrochemických reakcí, což zajišťuje, že anoda je vždy v dobrém provozním stavu. Tato vlastnost je zásadní pro zajištění dlouhodobé-stability systému katodové ochrany.
Z hlediska praktického použití v prostředích s nízkým odporem půdy je třeba zvolit návrhovou proudovou hustotu titanových anod potažených Ru-Ir v mírném rozsahu, aby byl zajištěn stabilní provoz anody a životnost povlaku. V běžných případech použití týkajících se ropných a plynových polí na Středním východě používal systém katodické ochrany spodní desky skladovací nádrže titanové anody potažené Ru{2}}Ir. Před použitím byla rychlost koroze spodní desky skladovací nádrže poměrně vysoká, což vážně ovlivnilo bezpečnost a životnost skladovací nádrže. Po použití anod Ru{5}}Ir lze výrazně snížit rychlost koroze, což může účinně prodloužit životnost skladovací nádrže a snížit náklady na údržbu a potenciální bezpečnostní rizika. To plně dokazuje účinný ochranný účinek povlaku Ru-Ir na kovové konstrukce v půdním prostředí.
2. Ir-Ta Coating: "Corosion Resistance Elite" pro mořské prostředí a prostředí s vysokým-solem

Povlak Ir-Ta se skládá hlavně z oxidů iridia (Ir) a tantalu (Ta), také s titanem jako substrátem. Tento povlak se od povlaku Ru-Ir liší krystalickou strukturou a složením prvků, a proto mu dodává jedinečnou odolnost proti korozi v mořském prostředí a prostředí s vysokým-solem.
V prostředí s mořskou vodou a vysokou koncentrací chloridových iontů vykazuje povlak Ir{0}}Ta vynikající stabilitu. Jeho rychlost koroze je extrémně nízká, hlavně kvůli jeho vysokému potenciálu vývoje kyslíku. Při tomto vysokém potenciálu je méně pravděpodobné, že na povrchu anody proběhnou oxidační reakce, čímž se zabrání oxidačnímu selhání anody. V současném systému katodické ochrany pobřežních plošin klade vysoká korozivnost mořské vody a složité elektrochemické prostředí extrémně vysoké požadavky na anody. Povrchová úprava Ir-Ta dokáže v takových prostředích udržet stabilní pracovní stav a poskytuje spolehlivou katodickou ochranu ocelovým konstrukcím platformy.
Vysoká stabilita povlaku Ir-Ta se navíc odráží také v jeho schopnosti odolávat různým agresivním látkám v mořské vodě a prostředí s vysokým-solem. Například součásti, jako jsou ionty síranu a hořčíku v mořské vodě, mohou za určitých podmínek anodu korodovat, ale povlak Ir-Ta může této korozi účinně odolat a zajistit dlouhodobý-výkon anody.
Při navrhování a používání titanových anod potažených Ir-Ta je třeba věnovat pozornost některým klíčovým parametrům. Rozteč anod musí být dostatečná, aby byla zajištěna rovnoměrná distribuce proudu a aby se zabránilo nerovnoměrnému výkonu anody způsobenému nadměrným nebo nedostatečným místním proudem. Tloušťka povlaku musí splňovat určité normy, což je také důležitý faktor pro zajištění dlouhodobé- stability anody. Silnější povlak může poskytnout lepší ochranu a snížit erozi titanového substrátu elektrolytem. V praktických aplikacích-dlouhodobé sledování zjistilo, že titanové anody potažené Ir-Ta navržené podle přiměřených parametrů mohou zajistit, že dlouhodobé-kolísání potenciálu je ve stabilním rozsahu, poskytuje stabilní potenciální výstup pro systém katodové ochrany a zajišťuje bezpečnost kovových konstrukcí. Například při katodické ochraně základových konstrukcí některých evropských pobřežních větrných elektráren byly použity titanové anody s povlakem Ir{10}}Ta. Po letech monitorování provozu je výkon anody stabilní a potenciální kolísání je vždy v povoleném rozsahu, což může účinně chránit základové konstrukce větrných elektráren před korozí mořskou vodou.
(II) Návrh klíčových technických parametrů a metody ověřování
Kromě výběru vhodného povlakového systému musí inženýři protikorozní/katodové ochrany také provést vědecký návrh klíčových technických parametrů (jako je životnost, proudová hustota, tloušťka povlaku) titanových anod a přísné ověření dlouhodobého-výkonu, aby bylo zajištěno, že anody splňují skutečné technické potřeby. Následující text se zaměří na představení modelu výpočtu životnosti a dlouhodobých-metod ověřování výkonu.
1. Model výpočtu životnosti: Životnost titanových anod je dána především spotřebou aktivních složek v povlaku. Na základě Faradayova zákona elektrolýzy lze odvodit model výpočtu životnosti titanových anod: Životnost (roky)=(Celková hmotnost aktivních látek v povlaku × Faradayova konstanta) / (Hustota proudu × Plocha povrchu anody × Faktor časové konverze × Stav valence aktivních látek). Mezi nimi celková hmotnost aktivních látek v povlaku=Zatížení povlaku (g/㎡) × povrch anody (㎡); Faradayova konstanta je 96485C/mol; faktor převodu času je 365×24×3600 (převod sekund na roky); valenční stav účinných látek (jako je Ru⁴+, Ir⁴+) je obvykle 4. Například pro titanovou anodu s povlakem Ru-Ir se zatížením povlaku 5g/㎡, povrchem anody 1㎡ a hustotou pracovního proudu 8A/㎡ je vypočtená životnost (5×1×96485)/(8×1×365×24×3600×4) ≈ 18 let. Tento model může poskytnout vědecký základ pro výběr a návrh titanových anod ve strojírenství, ale je třeba poznamenat, že skutečná životnost bude ovlivněna faktory, jako je stejnoměrnost povlaku, složení elektrolytu a kolísání pracovního proudu, takže při návrhu je třeba vzít v úvahu vhodné bezpečnostní rezervy (obvykle 1,2-1,5násobek vypočtené životnosti).
2.Dlouhodobá-metoda ověřování výkonu: Aby byla zajištěna dlouhodobá-stabilita titanových anod ve skutečných provozních prostředích, je nutné provést dlouhodobé-ověření výkonu prostřednictvím zrychlených korozních testů a-testů zakopání na místě. Zrychlený korozní test simuluje drsné provozní prostředí (jako je vysoká teplota, vysoká koncentrace elektrolytu, vysoká proudová hustota) v laboratoři a v krátké době vyhodnocuje zákon o degradaci výkonu anody. Například test koroze urychlený solnou mlhou (v souladu s normou ASTM B117) může simulovat mořské prostředí s vysokým-solným prostředím a pozorovat změny ve vzhledu, potenciálu a rychlosti koroze anody po určité době; zrychlený test elektrolýzy dokáže simulovat dlouhodobý-pracovní stav anody při projektované proudové hustotě a vyhodnotit životnost anody měřením spotřeby aktivních složek v povlaku. Zkouška zakopání na místě- spočívá v zakopání titanové anody ve skutečném provozním prostředí (jako je půda nebo mořská voda v místě projektu) a pravidelné sledování a monitorování potenciálu anody, aktuálního výkonu a integrity povlaku (například každých 6 měsíců, 1 rok, 3 roky). Test zakopání na místě{14} může nejvěrněji odrážet výkon anody ve skutečném prostředí. Obecně je požadováno, aby potenciální míra úbytku anody po 3 letech provozu na místě byla nižší než 5 % ročně a povlak neměl žádné zjevné odlupování, praskání nebo korozi, což lze považovat za vyhovující dlouhodobým-požadavkům na výkon. Kromě toho je během procesu ověřování také nutné detekovat složení elektrolytu kolem anody, aby se zabránilo hromadění škodlivých iontů (jako jsou fluoridové ionty), které mohou urychlit korozi titanového substrátu.
|
Nátěrový systém |
Použitelné prostředí |
Základní ukazatele výkonu |
Klíčové parametry návrhu |
Výhody |
|
Ru-Ir Coating |
Neutrální až slabě alkalická půda, betonové prostředí (rezistivita půdy menší nebo rovna 50Ω·m) |
Nadměrný potenciál vývoje chloru Menší nebo roven 0,15 V; rychlost koroze menší nebo rovna 0,01 mm/rok; rozsah kolísání potenciálu Menší nebo roven 10 mV |
Zatížení povlaku 5-12 g/㎡; hustota pracovního proudu 2-10A/㎡; tloušťka povlaku 10-15μm |
Vysoká nákladová-efektivita; vynikající katalytická aktivita vývoje chloru; může inhibovat pasivaci titanového substrátu; vhodné pro většinu scénářů katodové ochrany půdy a betonu |
|
Povrchová úprava Ir-Ta |
Marine environment, high-salt environment (chloride ion concentration >30 000 str./min.)
|
Potenciál vývoje kyslíku Větší nebo roven 1,6 V; rychlost koroze menší nebo rovna 0,005 mm/rok; rozsah kolísání potenciálu Menší nebo roven 5 mV |
Zatížení povlaku 8-15 g/㎡; hustota pracovního proudu 5-15A/㎡; tloušťka povlaku 15-20μm |
Extrémně silná odolnost proti korozi; vysoká stabilita v-prostředí s vysokým obsahem soli; může odolat nárazu vln a uchycení mořských organismů; dlouhá životnost |
III. Technici galvanického pokovování/PCB/měděné fólie (osoba B): Přesné řízení a strategie optimalizace účinnosti
(I) Hlavní dopad nátěrových systémů na kvalitu nátěru
Pro procesní inženýry galvanického pokovování/PCB/měděné fólie je hlavním požadavkem zajistit jednotnost a konzistenci galvanizované vrstvy, zlepšit účinnost galvanického pokovování a výtěžnost produktu a zároveň splnit požadavky výrobního procesu na ochranu životního prostředí. Výkon povlaku titanové anody přímo ovlivňuje rozložení proudu během procesu galvanického pokovování, katalytickou aktivitu elektrodové reakce a čistotu galvanizované vrstvy, čímž určuje kvalitu konečného galvanického produktu. Následující text se zaměří na analýzu dopadu dvou typických nátěrových systémů (kompozitní nátěr Ru-Ir-Ta a Pt nátěr) na kvalitu galvanického pokovování a scénáře jejich použití.
1. Ru-Ir-Ta kompozitní povlak: Záruka jednotnosti pro galvanické pokovování s vysokou-hustotou

Ve scénářích galvanického pokovování s vysokou{0}}hustotou, jako je vertikální kontinuální galvanické pokovování PCB (VCP) a výroba elektrolytické měděné fólie, jsou požadavky na rovnoměrnost galvanizované vrstvy extrémně přísné. Například šířka čáry jemných čar PCB je obvykle menší než 50 μm a chyba tloušťky galvanizované vrstvy musí být řízena v rozmezí ±5 %; stejnoměrnost tloušťky elektrolytické měděné fólie (zejména ultra-tenká měděná fólie s tloušťkou menší nebo rovnou 12μm) přímo ovlivňuje její pevnost v tahu a elektrickou vodivost. Kompozitní povlak Ru-Ir-Ta je ternární oxidový povlak složený z oxidu ruthenia, oxidu iridia a oxidu tantalu. Vyznačuje se rovnoměrnou distribucí proudu, vysokou katalytickou aktivitou a dobrou stabilitou, což může účinně zaručit rovnoměrnost galvanizované vrstvy ve scénářích galvanického pokovování s vysokou{10}}hustotou.
Důvodem, proč kompozitní povlak Ru{0}}Ir-Ta může dosáhnout rovnoměrného rozložení proudu, je to, že jeho jedinečná struktura nanoúrovňových hranic zrn může snížit odpor povrchu elektrody a zajistit rovnoměrné rozložení proudu na celém povrchu elektrody, čímž se zabrání „efektu okraje“ (fenomén, kdy je proudová hustota na okraji obrobku vyšší než hustota uprostřed, což má za následek snadnou nerovnoměrnou tloušťku galvanického pokovování v tradiční vrstvě elektrody). Současně složky Ru a Ir v povlaku poskytují vysokou elektrokatalytickou aktivitu, která může urychlit reakční rychlost elektrody, zlepšit účinnost galvanického pokovování a zkrátit dobu galvanického pokovování; Ta složka zvyšuje stabilitu povlaku, zabraňuje rozpouštění povlaku během procesu galvanického pokovování a zajišťuje čistotu galvanizované vrstvy. Při skutečné výrobě linek PCB VCP může použití titanových anod s kompozitním povlakem Ru{4}}Ir{5}}Ta způsobit chybu tloušťky galvanizované vrstvy jemných linek PCB řízenou v rozmezí ±3 % a výtěžnost produktů se ve srovnání s tradičními olověnými anodami zvýší o více než 10 %. Při výrobě elektrolytické měděné fólie může titanová anoda s kompozitním povlakem Ru-Ir{10}}Ta snížit drsnost povrchu měděné fólie (Ra 0,3 μm nebo méně) a zlepšit stejnoměrnost tloušťky měděné fólie, což splňuje požadavky špičkových elektronických produktů na kvalitu měděné fólie.
2. Pt povlak: galvanické pokovování drahými kovy a náhradní řešení pro tvrdý chrom

Při galvanizaci drahých kovů (jako je pokovování zlatem, rhodiováním) a scénářích náhrady tvrdého chromu jsou požadavky na čistotu galvanizované vrstvy a na ochranu životního prostředí procesu extrémně vysoké. Galvanické pokovování drahými kovy se široce používá u špičkových{1}}elektronických součástek (jako jsou konektory, integrované obvody) a přesných přístrojů. Galvanizovaná vrstva musí mít vysokou čistotu, dobrou elektrickou vodivost a odolnost proti korozi; tvrdé pochromování se často používá při povrchové úpravě mechanických dílů (jako jsou hydraulické válce, pístní tyče) ke zlepšení odolnosti proti opotřebení a tvrdosti dílů, ale tradiční tvrdé pochromování využívá olověné anody, které produkují olovo-obsahující odpadní vodu a odpadní plyny, což způsobuje vážné znečištění životního prostředí a nesplňuje současné normy ochrany životního prostředí (jako je RoHS, REACH). Titanové anody s povlakem Pt se staly ideální volbou pro tyto scénáře díky jejich vysoké chemické stabilitě a vynikající elektrokatalytické aktivitě.
Pt povlak je povlak z ušlechtilého kovu připravený fyzikálním napařováním (PVD) nebo chemickým napařováním (CVD) na titanový substrát. Má extrémně vysokou chemickou inertnost a během procesu galvanického pokovování se nerozpouští ani nereaguje, čímž zajišťuje čistotu galvanizované vrstvy. Při galvanickém pokovování drahých kovů může titanová anoda s povlakem Pt zabránit společnému usazování iontů nečistot (jako jsou ionty olova, ionty železa) v galvanické vrstvě, čímž je zajištěno, že čistota galvanizované vrstvy ušlechtilého kovu je vyšší nebo rovna 99,99 %. V procesu náhrady tvrdého chrómu (jako je pokovování trojmocným chrómem) může titanová anoda s Pt povlakem nahradit tradiční olověnou anodu, eliminovat znečištění olovem a splnit požadavky na ochranu životního prostředí. Současně má Pt povlak vysokou elektrokatalytickou aktivitu pro oxidační reakci elektrolytu, která může snížit napětí nádrže procesu galvanického pokovování, snížit spotřebu energie o více než 15% ve srovnání s tradičními olověnými anodami a zlepšit účinnost galvanického pokovování. Například ve výrobní lince pokovování trojmocným chromováním výrobce automobilových dílů použití titanových anod s povlakem Pt nejen splňuje emisní normy ochrany životního prostředí, ale také odolnost vrstvy trojmocného chromu proti opotřebení dosahuje úrovně tradičního tvrdého chromování a efektivita výroby se zvyšuje o 20 %.
(II) Konstrukce a přizpůsobení procesních parametrů
Aby se plně využily výkonnostní výhody nátěrového systému, musí technici procesu galvanického pokovování/PCB/měděné fólie také provést přiměřený konstrukční návrh titanových anod a vědecké sladění procesních parametrů. Následující text se zaměří na představení výběru struktury anody (síťovina, deska) a tloušťky a na zkušenostní hodnotu zatížení povlaku.
1. Výběr struktury a tloušťky anody: Strukturu a tloušťku anody je třeba určit podle specifického procesu galvanického pokovování a charakteristik obrobku. Při výrobě elektrolytické měděné fólie se často používají mesh anody (obvykle o velikosti ok 20-50 mesh). Síťová struktura může zajistit hladkou cirkulaci elektrolytu, snížit koncentrační polarizaci povrchu elektrody a zajistit rovnoměrnost tloušťky měděné fólie; tloušťka sítové anody je obvykle 0,8-1,2 mm, což může vyvážit mechanickou pevnost a elektrickou vodivost anody. Při vertikálním kontinuálním galvanickém pokovování DPS se často používají anody z porézních titanových desek (poréznost 30-50 %). Porézní struktura může zvětšit měrný povrch anody, zlepšit rovnoměrnost distribuce proudu a vyhnout se „efektu okraje“ desky PCB; tloušťka anody porézní titanové desky je obvykle 2-3 mm, což může zajistit stabilitu anody při dlouhodobém vysokorychlostním galvanizaci. Při galvanizaci drahých kovů se kvůli vysokým nákladům na Pt povlak často používají plechové anody o tloušťce 1-2 mm, aby se snížilo množství použitého Pt, a povrch anody je leštěn, aby se zlepšila rovnoměrnost distribuce proudu.
2. Zkušenosti Hodnota zatížení povlaku: Zatížení povlakem je důležitý parametr ovlivňující životnost a elektrokatalytickou aktivitu titanových anod. Různé procesy galvanického pokovování mají různé požadavky na nanášení povlaku. Například při procesu galvanizace PCB VCP je zatížení kompozitního povlaku Ru-Ir-Ta obvykle 8-12 g/㎡. Pokud je zatížení příliš nízké, zkrátí se životnost anody; pokud je zatížení příliš vysoké, zvýší se náklady a může být ovlivněna rovnoměrnost rozložení proudu. V procesu výroby elektrolytické měděné fólie je zatížení kompozitního povlaku Ru-Ir{10}}Ta obvykle 12–15 g/㎡, aby byly splněny požadavky dlouhodobého provozu s vysokou proudovou hustotou (15–20 A/㎡). V procesu galvanického pokovování drahých kovů je zatížení Pt povlakem obvykle 0,5-1 g/㎡. Vzhledem k vysoké katalytické aktivitě Pt může malé množství zatížení splnit požadavky na galvanické pokovování a příliš vysoké zatížení výrazně zvýší náklady. Je třeba poznamenat, že zatížení povlaku musí být přizpůsobeno hustotě pracovního proudu. Obecně platí, že čím vyšší je hustota pracovního proudu, tím vyšší je požadované zatížení povlaku pro zajištění životnosti anody.
|
Nátěrový systém
|
Scénáře základních aplikací |
Vliv na nátěr/proces |
Požadavky na konstrukční návrh |
Hlavní výhody |
|
Kompozitní nátěr Ru-Ir-Ta |
Vertikální kontinuální galvanické pokovování DPS (VCP), výroba elektrolytické měděné fólie, jemné galvanické pokovování |
Zajistěte rovnoměrné rozložení proudu; snížit chybu tloušťky povlaku (menší nebo rovna ±3 %); zlepšit účinnost galvanického pokovování (zvýšení o 10-20%); snížit drsnost povlaku (Ra menší nebo rovno 0,3 μm) |
Elektronické pokovování DPS: porézní titanová deska (poréznost 30-50%), tloušťka 2-3mm; elektrolytická měděná fólie: anoda oka (velikost oka 20-50 mesh), tloušťka 0,8-1,2 mm; zatížení povlaku 8-15g/㎡ |
Vynikající rovnoměrnost distribuce proudu; vysoká katalytická aktivita; dobrá stabilita; vhodné pro scénáře galvanického pokovování s vysokou{0}}hustotou; vysokou nákladovou-efektivitou |
|
Pt povlak |
Galvanické pokovování drahými kovy (zlacení, rhodiování), náhrada tvrdého chromu (trojmocné chromování) |
Zajistěte vysokou čistotu galvanizované vrstvy (Větší nebo rovna 99,99 %); eliminovat znečištění olovem (splňovat normy RoHS/REACH); snížit napětí nádrže (úspora energie o 15-20%) |
Plechová anoda, tloušťka 1-2mm; leštění povrchu; zatížení povlaku 0,5-1 g/㎡; Proces přípravy PVD/CVD |
Extrémně vysoká chemická stabilita; žádné rozpouštění během galvanického pokovování; ochrana životního prostředí a dodržování předpisů; vysoká elektrokatalytická aktivita; vhodné pro špičkové-scénáře galvanického pokovování |
IV. Inženýři úpravy vody/EDI/funkčního vodního systému (osoba C): Výroba-Vyvážení účinnosti a řešení souladu s předpisy
(I) Klíčové body pro výběr povlaku ve scénářích dezinfekce a čištění
Pro inženýry úpravy vody/EDI/funkčního vodního systému je hlavním požadavkem realizovat účinnou dezinfekci nebo čištění vody, zajistit, aby kvalita odpadní vody odpovídala příslušným národním normám (jako je GB 5749《Drinking Water Health Standard express, GB/T 11446《Electronic Grade Water Quality Standard express.) a současně kontrolovat spotřebu energie a provozní náklady systému na úpravu vody. Výkon povlaku titanové anody přímo ovlivňuje účinnost procesu úpravy vody (jako je účinnost výroby chlóru, účinnost odstraňování iontů), úroveň spotřeby energie a bezpečnost kvality vody. Následující text se zaměří na analýzu klíčových bodů výběru nátěru ve dvou typických scénářích (dezinfekce a příprava ultračisté vody EDI) a aplikaci odpovídajících nátěrových systémů (nátěr Ru-Ir-Sn a nátěr Ir-Ta).
1. Ru-Ir-Sn Coating: Referenční měřítko účinnosti pro generátory chlornanu sodného

Generátory chlornanu sodného se široce používají při dezinfekci pitné vody, dezinfekci vody v bazénech, dezinfekci odpadních vod v nemocnicích a dalších scénářích. Jejich hlavním principem je elektrolýza roztoku chloridu sodného za vzniku chlornanu sodného (širokého-dezinfekčního prostředku) prostřednictvím titanových anod. Pro tento scénář jsou klíčovými požadavky na nátěrový systém vysoká účinnost uvolňování chloru, nízká spotřeba energie a žádné sekundární znečištění (jako je rozpouštění iontů těžkých kovů). Kompozitní povlak Ru-Ir-Sn je povlak ternárního oxidu složený z oxidu ruthenia, oxidu iridia a oxidu cínu, což je měřítko účinnosti pro generátory chlornanu sodného.
Složky Ru-Ir v povlaku Ru-Ir-Sn mají vysokou elektrokatalytickou aktivitu pro reakci vývoje chloru, která může účinně katalyzovat oxidaci chloridových iontů v roztoku chloridu sodného za vzniku plynného chloru a poté reagovat s vodou za vzniku chlornanu sodného. Účinnost vyvíjení chloru u povlaku Ru-Ir-Sn může dosáhnout více než 95 %, což je výrazně více než u tradičních grafitových anod (asi 70 %). Složka Sn v povlaku může zvýšit stabilitu povlaku, snížit rychlost rozpouštění povlaku a zabránit sekundárnímu znečištění kvality vody způsobenému rozpouštěním iontů těžkých kovů (jako je Ru, Ir). Povlak Ru-Ir-Sn má zároveň nízký nadměrný potenciál uvolňování chloru, což může snížit napětí elektrolýzy generátoru chlornanu sodného, snížit spotřebu energie o více než 20 % ve srovnání s tradičními grafitovými anodami a výrazně snížit provozní náklady systému úpravy vody. Při skutečné aplikaci velké-úpravny pitné vody může použití titanových anod s povlakem Ru-Ir{16}}Sn v generátorech chlornanu sodného stabilizovat zbytkový obsah chloru v odpadní vodě na 0,3-0,5 mg/l (splňující pouze normy pro výrobu energie) a energetickou spotřebu 5749 GB 2,5 kWh/kg Cl₂, což je mnohem méně než celostátní průměr (3,5 kWh/kg Cl₂). Kromě toho se povlak Ru{23}}Ir-Sn dokáže přizpůsobit kolísání koncentrace roztoku chloridu sodného (5–20 %) a teploty (5–40 stupňů) při skutečném procesu úpravy vody a zajišťuje stabilní provoz generátoru chlornanu sodného.
2. Ir-Ta Coating: Návrh kompatibility pro moduly EDI

Technologie EDI (Elektrodeionizace) je klíčovou technologií pro přípravu ultra{0}}čisté vody (vodivost menší nebo rovna 0,1 μS/cm) a je široce používána v polovodičovém, elektronickém, farmaceutickém a jiném průmyslu. Základní součástí systému EDI je modul EDI, který realizuje hluboké odstranění iontů ve vodě kombinovaným působením iontoměničové pryskyřice a elektrického pole. Titanové anody jsou důležitými součástmi EDI modulu, které poskytují elektrické pole potřebné pro iontově výměnnou reakci. Pro tento scénář jsou klíčovými požadavky na nátěrový systém vysoká stabilita v procesu elektrolýzy, žádné rozpouštění iontů nečistot a dobrá kompatibilita s modulem EDI. Ir-Ta povlak se stal první volbou pro EDI moduly díky své extrémně vysoké chemické stabilitě a stabilitě vývoje kyslíku.
V modulu EDI musí titanová anoda po dlouhou dobu pracovat v prostředí s vysokou{0}}čistotou vody (vodivost menší nebo rovna 10μS/cm) a vysokou intenzitou elektrického pole. Povlak Ir-Ta má extrémně vysoký potenciál uvolňování kyslíku a chemickou stabilitu, což může zabránit rozpuštění povlaku během procesu elektrolýzy, zajistit, aby se do ultra-čisté vody nedostaly žádné ionty nečistot (jako je Ir, Ta), a splnit požadavky na kvalitu vody elektronické kvality (GB/T 11446). Současně má povlak Ir{7}}Ta stabilní výkon při vývoji kyslíku, který dokáže udržet stabilní pracovní napětí během dlouhodobého-provozu modulu EDI, zabránit kolísání intenzity elektrického pole a zajistit účinnost odstraňování iontů modulu EDI. Konstrukce titanové anody s povlakem Ir{10}}Ta pro moduly EDI také musí věnovat pozornost kompatibilitě se strukturou průtokového kanálu běžných značek modulů EDI (jako jsou GE, Siemens), aby bylo zajištěno, že anodu lze do modulu perfektně nainstalovat a rozložení proudu je jednotné. Při skutečné aplikaci systému ultra-přípravy čisté vody v továrně na výrobu polovodičů může použití titanových anod s povlakem Ir-Ta v modulech EDI zajistit stabilitu vodivosti vyrobené ultra{14}}čisté vody na méně než 0,06 μS/cm a modul EDI výrazně snižuje provozní náklady 5 let bez nutnosti údržby systém ultra-čisté vody.
(II) Bezpečnost jakosti vody a dodržování předpisů
Pro inženýry úpravy vody/EDI/funkčních vodních systémů je bezpečnost kvality vody nejvyšší prioritou a je nutné přísně zajistit, aby proces úpravy vody splňoval příslušné národní a průmyslové normy. Následující text se zaměří na zavedení kontrolních opatření pro srážení kovových iontů a optimalizačních metod spotřeby energie, aby pomohl inženýrům dosáhnout rovnováhy mezi účinností úpravy vody a bezpečností kvality vody a zajistil soulad s předpisy.

1. Kontrolní měření precipitace kovových iontů: Srážení kovových iontů (jako je Ru, Ir, Ta, Pt) z povlaků titanových anod je jedním z hlavních faktorů ovlivňujících bezpečnost kvality vody. Pro kontrolu precipitace kovových iontů je nejprve nutné vybrat nátěrový systém s vysokou stabilitou a nízkou rychlostí rozpouštění (jako je Ru-Ir-Sn nátěr, Ir-Ta). Za druhé, je nutné přísně kontrolovat kvalitu povlaku během výrobního procesu titanových anod, jako je zajištění jednotnosti a kompaktnosti povlaku, zamezení defektů povlaku (jako jsou dírky, praskliny), které mohou vést k urychlenému rozpouštění. Kromě toho je nutné během provozu systému úpravy vody pravidelně zjišťovat obsah kovových iontů v odpadní vodě. Například ve scénářích dezinfekce pitné vody by měl být obsah iontů těžkých kovů (jako je Ru, Ir) v odpadní vodě pod 0,001 mg/l (splňující normy GB 5749); ve scénářích elektronické ultra{9}}čisté vody by měl být obsah kovových iontů řízen pod 1 ppt (splňující normy GB/T 11446). Detekční metody mohou pro přesné měření využívat hmotnostní spektrometrii s indukčně vázaným plazmatem (ICP-MS). Pokud obsah kovových iontů překročí normu, je nutné včas zkontrolovat neporušenost povlaku titanové anody a v případě potřeby anodu vyměnit.
2. Metody optimalizace spotřeby energie: Spotřeba energie je důležitou součástí provozních nákladů systému úpravy vody. Optimalizace spotřeby energie titanových anod může účinně snížit provozní náklady. Mezi hlavní metody optimalizace spotřeby energie patří: (1) Výběr nátěrového systému s nízkým nadměrným potenciálem (jako je nátěr Ru-Ir-Sn pro vývoj chlóru, nátěr Ir-Ta pro vývoj kyslíku), který může snížit napětí elektrolýzy a tím snížit spotřebu energie. (2) Optimalizace struktury a uspořádání titanových anod, jako je použití porézních anod ke zvětšení specifického povrchu anody, snížení proudové hustoty na povrchu anody a snížení nadměrného potenciálu. (3) Řízení provozních parametrů systému úpravy vody, jako je optimalizace koncentrace elektrolytu (jako je koncentrace roztoku chloridu sodného v generátorech chlornanu sodného), teploty a průtoku, aby bylo zajištěno, že systém pracuje za optimálních pracovních podmínek. (4) Pravidelně čistěte povrch titanových anod, abyste odstranili nečistoty a vodní kámen na povrchu, vyhli se zvýšení odporu povrchu anody a zajistili stabilní provoz anody. Například v komunální čistírně odpadních vod se po optimalizaci struktury titanových anod s povlakem Ru-Ir-Sn a provozních parametrů sníží spotřeba energie na jednotku dezinfekčního systému o 25 % a roční náklady na úsporu energie jsou více než 1 milion juanů.
|
Nátěrový systém |
Scénáře základních aplikací |
Klíčové parametry výkonu |
Indikátory shody |
Výhody |
|
Ru-Ir-Sn povlak |
Generátory chlornanu sodného, dezinfekce pitné vody, dezinfekce vody v bazénech, dezinfekce odpadních vod nemocnic |
Účinnost vývoje chloru Vyšší nebo rovna 95 %; jednotková výroba chloru spotřeba energie Menší nebo rovna 2,5 kWh/kg Cl₂; rychlost rozpouštění povlaku Menší nebo rovna 0,001 mg/(L·h) |
Kvalita odpadní vody odpovídá GB 5749; obsah iontů těžkých kovů menší nebo roven 0,001 mg/l; žádné sekundární znečištění |
Vysoká účinnost vývoje chloru; nízká spotřeba energie; dobrá stabilita; žádné sekundární znečištění; vhodné pro různé scénáře dezinfekce |
|
Povrchová úprava Ir-Ta |
Moduly EDI, elektronická ultra{0}}příprava čisté vody, vysoce{1}}čistá úprava vody |
Stabilita vývoje kyslíku: kolísání pracovního napětí Menší nebo rovno 5 mV; účinnost odstraňování iontů větší nebo rovna 99,9 %; rychlost rozpouštění povlaku Menší nebo rovna 0,0001 mg/(L·h) |
Kvalita odpadní vody splňuje GB/T 11446; obsah kovových iontů menší nebo roven 1 ppt; kompatibilní s běžnými značkami modulů EDI |
Extrémně vysoká chemická stabilita; žádné srážení iontů nečistot; stabilní provoz; dlouhá životnost; dobrá kompatibilita s EDI moduly |
V. Noví inženýři v oblasti energetiky/vodíkové energie/elektrochemického výzkumu a vývoje (Persona D): Vysoká tolerance provozních podmínek a{1}}rozšířený design
(I) Výběr trvanlivosti povlaku za extrémních provozních podmínek
Pro nové inženýry v oblasti energetiky/vodíkové energie/elektrochemického výzkumu a vývoje je hlavním požadavkem vývoj titanových anod, které se dokážou přizpůsobit extrémním provozním podmínkám (jako je vysoká proudová hustota, silná kyselost, vysoká teplota, vysoký tlak) v nových energetických systémech (jako jsou elektrolyzéry PEM, elektrolýza chloru-alkalických kovů, oxidace materiálů lithiových baterií), zajišťující dlouhodobý-technologický a stabilní provoz systému v laboratorním měřítku{}. Odolnost povlaku v extrémních provozních podmínkách je klíčem ke splnění tohoto požadavku. Následující text se zaměří na analýzu výběru dvou typických nátěrových systémů (nátěr s vysokým obsahem iridia a gradientní nátěr Ru{5}}Ir) a jejich trvanlivost v extrémních provozních podmínkách.
1. Povlak s vysokým obsahem iridia (Ir větší nebo rovno 80 %): Dlouhodobá-záruka na elektrolyzéry PEM

Elektrolyzéry PEM (Proton Exchange Membrane) jsou základní zařízení pro výrobu vodíku elektrolýzou vody, která mají výhody vysoké účinnosti výroby vodíku, vysoké čistoty vodíku a rychlé odezvy. Jsou široce používány při skladování vodíkové energie, ve vozidlech s palivovými články a v dalších nových energetických oborech. Provozní podmínky elektrolyzérů PEM jsou extrémně drsné: vysoká proudová hustota (obvykle 1000-3000A/㎡), silná kyselost (protonová výměnná membrána má hodnotu pH menší než 2), vysoká vlhkost (relativní vlhkost větší nebo rovna 95 %) a vysoká teplota (80-100 stupňů ). Za takových extrémních podmínek musí mít povlak titanové anody extrémně vysokou katalytickou aktivitu pro vývoj kyslíku, chemickou stabilitu a odolnost proti korozi. Povlak s vysokým obsahem iridia (Ir Větší nebo rovný 80 %, složený převážně z oxidu iridia) se stal dlouhodobou zárukou pro elektrolyzéry PEM díky svým jedinečným výhodám výkonu.
Povlak s vysokým obsahem iridia má extrémně nízký nadměrný potenciál vývoje kyslíku (méně než nebo rovný 0,2 V při 2000 A/㎡), který může účinně katalyzovat reakci štěpení vody (reakce vývoje kyslíku) při vysoké proudové hustotě, zlepšit účinnost výroby vodíku v elektrolyzéru PEM a snížit spotřebu energie. Oxid iridium má zároveň extrémně vysokou chemickou stabilitu v silně kyselém a vysokoteplotním prostředí, což může zabránit rozpouštění a rozkladu povlaku a zajistit dlouhodobý-stabilní provoz anody. Nanokrystalická struktura povlaku s vysokým obsahem iridia může inhibovat aglomeraci a růst zrn za dlouhodobých podmínek vysoké teploty a vysoké proudové hustoty, zachovat specifický povrch povlaku a zabránit zeslabení katalytické aktivity. Při skutečném výzkumu a vývoji a aplikaci elektrolyzérů PEM může titanová anoda s vysokým obsahem iridia zajistit, že elektrolyzér PEM bude pracovat stabilně po dobu více než 5 000 hodin za podmínek proudové hustoty 2 000 A/㎡, s mírou útlumu katalytické aktivity nižší než 5 %, což splňuje dlouhodobé požadavky elektrolyzérů PEM.{10} Kromě toho musí být proces přípravy povlaku s vysokým obsahem iridia (jako je CVD, nanášení atomové vrstvy) také přísně kontrolován, aby byla zajištěna jednotnost a kompaktnost povlaku, aby se zabránilo defektům povlaku, které mohou vést k urychlenému selhání.
2. Ru-Ir Gradient Coating: Adaptace na chlor-alkalické a speciální oxidační procesy

V nových oblastech souvisejících s energetikou, jako je elektrolýza chloru-alkalických kovů (pro výrobu plynného chlóru a hydroxidu sodného, což jsou důležité suroviny pro nové energetické baterie) a oxidace materiálů lithiových baterií (pro výrobu fosforečnanu lithného, oxidu lithného, oxidu kobaltnatého a dalších katodových materiálů), jsou provozní podmínky také extrémně drsné: vysoká proudová hustota (500㎡ silná kyselina a 200{500A/5 nitů), koexistence reakcí vývoje kyslíku a vývoje chloru. Nátěrový systém musí mít dobrou katalytickou aktivitu jak pro vývoj kyslíku, tak pro reakce vývoje chloru a musí mít vysokou stabilitu za extrémních podmínek. Gradientní povlak Ru-Ir (povrch je bohatý na iridium-, dno je bohaté na ruthenium-) je speciálně navržen pro takto složité extrémní podmínky, které se mohou dobře přizpůsobit potřebám chlor-alkalických a speciálních oxidačních procesů.
Konstrukce gradientového povlaku Ru-Ir využívá strukturu „složení gradientu“: povrchová vrstva je bohatá na iridium- (Ir Větší nebo rovno 70 %), které má vysoký potenciál uvolňování kyslíku a chemickou stabilitu a může odolat oxidační korozi elektrolytu, čímž zajišťuje stabilitu povrchu povlaku; spodní vrstva je bohatá na ruthenium- (Ru Větší nebo rovno 60 %), které má vysokou katalytickou aktivitu uvolňující se chlor a může účinně katalyzovat reakci uvolňování chloru, čímž zlepšuje účinnost procesu. Díky této gradientové struktuře má povlak vynikající stabilitu vývoje kyslíku a katalytickou aktivitu vývoje chloru, což se může dobře přizpůsobit koexistenci reakcí vývoje kyslíku a vývoje chloru při elektrolýze chlor-zásad a procesech oxidace materiálů lithiových baterií. Gradientní povlak Ru-Ir má zároveň vysokou toleranci k vysoké proudové hustotě, která může fungovat stabilně za podmínek proudové hustoty 1500A/㎡ s životností více než 3 roky. Při skutečné aplikaci oxidační výrobní linky výrobce lithiových baterií může použití titanových anod s gradientním povlakem Ru{12}}Ir zvýšit rychlost oxidace materiálů lithiových baterií o 30 % a spotřebu energie na jednotkový produkt snížit o 20 %, což výrazně zlepšuje efektivitu výroby a snižuje výrobní náklady.
(II) Rozšíření strategie-z laboratorního měřítka na inženýrství
Pro nové inženýry v oblasti energetiky/vodíkové energie/elektrochemického výzkumu a vývoje je důležitým úkolem realizace-rozšíření technologie titanové anody z laboratoře do inženýrství. Proces škálování-musí vyřešit problémy s jednotností nátěru, strukturálním návrhem a konzistencí výkonu. Následující text se zaměří na představení strategií škálování-z dvou aspektů: procesu přípravy povlaku a konstrukčního návrhu anody.
1. Postup přípravy povlaku-navýšení: Proces přípravy povlaku v laboratoři je obvykle v malém-rozsahu (jako je natírání štětcem, nanášení máčením), což je obtížné splnit požadavky technické-výroby ve velkém měřítku, pokud jde o rovnoměrnost povlaku a efektivitu výroby. Proto je nutné přijmout rozsáhlé-a vysoce přesné{4}}procesy přípravy povlaků, jako je chemická depozice z plynné fáze (CVD), elektroforetické povlakování a povlakování tepelným rozkladem. Proces CVD dokáže realizovat rovnoměrné nanášení povlaku na povrch velkoplošných titanových substrátů s vysokou čistotou a kompaktností povlaku, což je vhodné pro přípravu vysoce výkonných povlaků, jako jsou povlaky s vysokým obsahem iridia. Proces elektroforetického nanášení může realizovat rychlé potahování- titanových substrátů s vysokou produkční účinností a dobrou rovnoměrností nátěru, což je vhodné pro přípravu nátěrů řady Ru-Ir a řady Ir{11}}Ta. Proces tepelného rozkladu je vyzrálý proces přípravy povlaku ve velkém měřítku, který má výhody jednoduchého procesu, nízké ceny a snadného nanášení v měřítku-a je široce používán v průmyslové výrobě Ru-Ir-Sn, Ru{17}}Ir{18}}Ta a dalších kompozitních povlaků. Během-rozšíření procesu přípravy nátěru je nutné přísně kontrolovat parametry procesu (jako je teplota, tlak, koncentrace, čas), aby byla zajištěna konzistentnost výkonu nátěru mezi různými šaržemi. Například při-výrobě povlaků s vysokým obsahem iridia pro PEM elektrolyzéry jsou parametry procesu CVD (jako je reakční teplota 800 stupňů, reakční tlak 500Pa, reakční doba 2h) přísně kontrolovány, takže stejnoměrnost tloušťky povlaku na velkoplošných titanových substrátech (1m × 2m) je kontrolována a konzistence mezi dávkami je dobrá ±5 %.
2. Měřítko konstrukce anody-nahoru: Struktura anody v laboratoři má obvykle malé{0}}rozměry (jako jsou plechové anody o velikosti 5 cm × 5 cm), což nemůže splnit požadavky technických zařízení velkého-rozsahu (jako jsou elektrolyzéry PEM s plochou zásobníku větší než 1㎡) z hlediska distribuce proudu a cirkulace elektrolytu. Proto je nutné provést optimalizovaný návrh anodové struktury, jako je použití porézních struktur, síťových struktur a modulárních konstrukcí. Porézní struktura anody může zvětšit měrný povrch anody, zlepšit rovnoměrnost distribuce proudu a snížit koncentrační polarizaci povrchu elektrody, což je vhodné pro elektrolyzéry PEM a další scénáře s vysokou proudovou hustotou. Síťová anodová struktura může usnadnit cirkulaci elektrolytu, snížit tlakovou ztrátu systému a je vhodná pro chlor-alkalickou elektrolýzu a další scénáře průtokové elektrolýzy. Modulární konstrukce umožňuje montáž a výměnu velkoplošných anod, což je vhodné pro údržbu a provoz inženýrských zařízení. Při zvětšování-struktury anody je nutné provést simulaci kapaliny a elektrickou simulaci, aby se optimalizovalo rozložení anody a parametry struktury, zajistilo se rovnoměrné rozložení proudu a elektrolytu a zabránilo se místnímu přehřátí a nerovnoměrné korozi. Například ve zvětšeném-designu titanových anod Ru{15}}Ir s gradientním povlakem pro chlor-alkalické elektrolyzéry je použita síťová anodová struktura (velikost oka 30 mesh, tloušťka 1,5 mm) a rozložení anody je optimalizováno pomocí simulace kapaliny, takže stejnoměrnost distribuce proudu v rámci velké elektrolyzéry (59 mm) je řízena{19} ±10 % a cirkulace elektrolytu je plynulá, což splňuje požadavky strojírenské-výroby ve velkém měřítku.
|
Nátěrový systém |
Použitelné extrémní provozní podmínky |
Výkon jádra |
Klíčové body{0}}navýšení |
Výhody |
|
Povlak s vysokým obsahem iridia (Ir větší nebo rovno 80 %) |
PEM elektrolyzéry: vysoká proudová hustota (1000-3000A/㎡), silná kyselost (pH<2), high humidity (≥95%), high temperature (80-100℃) |
Nadměrný potenciál vývoje kyslíku Menší nebo roven 0,2 V (2000 A/㎡); 5000h test stability: míra útlumu aktivity menší nebo rovna 5 %; rychlost koroze Menší nebo rovna 0,001 mm/rok |
Příprava povlaku: proces CVD, kontrola teploty/tlaku/času; struktura anody: porézní struktura, modulární konstrukce; zajistit rovnoměrnost povlaku-velkoplošných substrátů |
Extrémně vysoká katalytická aktivita vývoje kyslíku; dobrá stabilita v extrémních podmínkách; dlouhá životnost; vhodné pro PEM elektrolyzér-navýšení |
|
Ru-Ir Gradient Coating |
Elektrolýza chlor-zásad, oxidace materiálu lithiové baterie: vysoká proudová hustota (500-2000A/㎡), silná kyselina/zásady, koexistence vývoje kyslíku + vývoje chlóru |
Nadměrný potenciál vývoje chloru Menší nebo roven 0,15 V; nadměrný potenciál vývoje kyslíku Menší nebo roven 0,8 V; 3letý test stability: míra útlumu aktivity menší nebo rovna 10 %; rychlost koroze Menší nebo rovna 0,005 mm/rok |
Příprava povlaku: elektroforetické nanášení + termický rozklad, kontrolní gradientní složení; struktura anody: síťová struktura, optimalizované rozložení; zajistit rovnoměrnou distribuci proudu/elektrolytu |
Katalytická aktivita s duální{0}}funkcí (vývoj kyslíku + vývoj chlóru); vysoká odolnost vůči extrémním podmínkám; vhodné pro komplexní{2}}rozsah procesu; vysokou nákladovou-efektivitou |
VI. Manažeři nákupu/dodavatelského řetězce (Persona E): Technické specifikace a strategie řízení dodavatelů
(I) Formulace technických specifikací nabídky: Klíčové body kontroly kvality
Pro manažery nákupu/dodavatelského řetězce je hlavním požadavkem zajištění kvality titanových anod při současném řízení nákladů na nákup, vyhýbání se rizikům kvality a rizikům dodavatelského řetězce a zajištění hladkého průběhu výroby. Formulace vědeckých a rozumných technických specifikací nabídek je klíčem k realizaci tohoto požadavku. Technické specifikace musí jasně definovat ukazatele kvality, zkušební metody a standardy přijímání titanových anod a účinně kontrolovat kvalitu titanových anod ze zdroje. Následující text se zaměří na představení klíčových bodů kontroly kvality při formulaci technických specifikací nabídek.
1. Vyjasnění základních ukazatelů výkonnosti

Podle skutečných aplikačních scénářů titanových anod (jako je ochrana proti korozi, galvanické pokovování, úprava vody) je nutné jasně definovat základní výkonnostní ukazatele nátěrového systému. Například pro titanové anody s povlakem Ru-Ir používané při katodické ochraně půdy patří mezi klíčové ukazatele výkonu nadměrný potenciál vývoje chlóru (menší nebo roven 0,15 V), rychlost koroze (menší nebo rovna 0,01 mm/rok), životnost (větší nebo rovna 15 let), zatížení povlaku (5-) atd.;/ pro titanové anody s povlakem Ir-Ta používané v mořském prostředí patří mezi klíčové ukazatele výkonnosti potenciál vývoje kyslíku (Větší nebo roven 1,6 V), rychlost koroze (méně než nebo rovna 0,005 mm/rok), rozsah kolísání potenciálu (méně nebo rovna 5 mV) atd.; pro Pt povlakové titanové anody používané při galvanizaci drahých kovů patří mezi klíčové výkonnostní ukazatele čistota povlaku (Větší nebo rovna 99,9 %), životnost (Větší nebo rovna 5 let), zatížení povlaku (0,5-1g/㎡) atd. Zároveň je nutné jasně definovat technické parametry titanového substrátu, jako je materiál titanu/čistý titan (průmyslová čistota 3 GB) (průmyslová čistota 3 GB než nebo rovna 99,6 %), drsnost povrchu (Ra 1,6-3,2μm) atd., aby byl zajištěn základní výkon titanové anody.
2. Formulace zkušebních metod a akceptačních standardů

Jasné zkušební metody a akceptační normy jsou zárukou pro ověření, zda titanové anody splňují technické požadavky. Pro zkušební metody ukazatelů účinnosti nátěru je nutné specifikovat příslušné národní nebo mezinárodní normy (jako ASTM, GB/T) a požadované zkušební zařízení. Například test nadměrného potenciálu vývoje chloru by měl být proveden v souladu s normou ASTM G91 s použitím elektrochemické pracovní stanice pro měření polarizační křivky anody; zkouška nanášení povlaku by měla být provedena pomocí spektrometru s indukčně vázaným plazmatem (ICP-OES) po rozpuštění povlaku. Pro akceptační standardy je nutné jasně definovat kvalifikovaný rozsah každého ukazatele výkonu, vzorkovací poměr a způsob vzorkování dodávaných výrobků a způsoby manipulace s nekvalifikovanými výrobky. Například poměr odběru vzorků titanových anod v dávkové dodávce by neměl být menší než 3 %, a pokud je ve vzorku nalezen jediný nekvalifikovaný výrobek, měla by být provedena úplná kontrola; pokud je při úplné kontrole nalezeno více než 5 % nekvalifikovaných výrobků, měla by být vrácena nebo přepracována celá šarže výrobků. Kromě toho je také nutné specifikovat přejímací postupy, jako je společné převzetí kupujícím a dodavatelem, předložení zkušebních protokolů dodavatelem a potvrzení výsledků přejímky oběma stranami písemně.
3. Požadavky na kvalifikaci dodavatele a technické schopnosti
Pro zajištění stability kvality produktu a kapacity dodávek je nutné jednoznačně definovat kvalifikační požadavky dodavatele v zadávací technické specifikaci. Dodavatel by měl mít například nezávislou právní subjektivitu, výrobní licenci pro titanové anody a příslušné certifikace systému managementu kvality (jako je ISO 9001); mají více než 5 let zkušeností s výrobou v systémech nanášení titanových anod a mají úspěšné případy aplikací v odpovídajících oblastech (jako je poskytování zpráv o ověření výkonu a uživatelských ohlasů projektů ochrany proti korozi); mít kompletní výrobní zařízení (jako jsou pece pro tepelný rozklad, zařízení na elektroforetické nanášení) a testovací zařízení (jako jsou elektrochemické pracovní stanice, ICP-OES) a mít profesionální týmy pro výzkum, vývoj a technické týmy, které poskytují technickou podporu a poprodejní-servis. Kromě toho je také nutné předložit požadavky na dodavatelskou kapacitu dodávek a cyklus dodávek, jako je zajištění toho, aby měsíční kapacita dodávek nebyla nižší než měsíční poptávka kupujícího a že cyklus dodávek nebyl delší než 30 dní po podpisu smlouvy, aby se zabránilo ovlivnění postupu výroby kupujícího v důsledku zpoždění dodávky.
(II) Strategie řízení dodavatelů a řízení rizik
Kromě formulování přísných technických specifikací nabídek musí manažeři nákupu/dodavatelského řetězce také zavést kompletní systém řízení dodavatelů, aby realizovali celý-procesní řízení a kontrolu rizik dodavatelů a zajistili stabilní dodávky a kvalitu titanových anod. Následující text se zaměří na představení strategií hodnocení a výběru dodavatelů, -kontroly kvality procesu a po{3}}prodejních služeb.

1. Systém hodnocení a výběru dodavatelů:Základem pro výběr vysoce kvalitních dodavatelů je vytvoření více-systému indexu hodnocení dodavatelů. Hodnotící ukazatele by měly zahrnovat nejen kvalitu produktu, cenu a dodací cyklus, ale také technické možnosti, poprodejní-servis, finanční stav a pověst společnosti. Pro počáteční hodnocení dodavatelů by měly být provedeny-audity na místě, aby se ověřily výrobní podmínky dodavatele, fungování systému řízení kvality, technické možnosti a řízení zásob. Kontrolujte například, zda je výrobní zařízení dodavatele pokročilé a kompletní, zda je proces přípravy nátěru v souladu s technickými požadavky, zda je testovací zařízení kalibrované a účinné a zda je výrobní místo čisté a uspořádané. Pro přehodnocování stávajících dodavatelů by měl být vytvořen dynamický hodnotící mechanismus a pravidelně (například každých 6 měsíců nebo 1 rok) by měla být vyhodnocována výkonnost dodavatele v uplynulém období spolupráce (jako je míra kvalifikace produktu, míra včasného- dodání, rychlost odezvy po{10}}servisu po prodeji). Podle výsledků hodnocení jsou dodavatelé zařazeni do úrovní A, B, C a D. -Dodavatelé na úrovni jsou klíčoví kooperativní dodavatelé a lze u nich stanovit preferenční zásady, jako je zvýšení objemu objednávek a snížení platebních cyklů; Dodavatelé na D{16}}úrovni jsou nekvalifikovaní dodavatelé a měli by být ze seznamu dodavatelů vyloučeni. Kromě toho je nutné zavést záložní dodavatelský mechanismus, vybrat 2-3 alternativní dodavatele pro každý typ systému povlakování titanové anody, aby nedocházelo k narušení dodavatelského řetězce způsobeným selháním jediného dodavatele.
2. Průběžná-kontrola kvality titanových anod:Aby bylo zajištěno, že kvalita titanových anod splňuje požadavky během výrobního procesu, musí manažeři nákupu/dodavatelského řetězce provádět -procesní kontrolu kvality, to znamená vyslat do výrobního závodu dodavatele profesionální inspektory kvality, aby dohlíželi a kontrolovali klíčové výrobní procesy (jako je předúprava titanového substrátu, příprava povlaku, tepelné zpracování). U procesu předúpravy titanového substrátu je nutné zkontrolovat, zda drsnost povrchu, čistota a odstranění oxidového filmu splňují požadavky, protože kvalita předúpravy substrátu přímo ovlivňuje spojovací sílu mezi nátěrem a substrátem; pro proces přípravy nátěru je nutné zkontrolovat, zda parametry procesu (jako je koncentrace nátěrového roztoku, teplota nátěru, rychlost nátěru) jsou v souladu s technickými specifikacemi, a odebrat vzorky pro testování zatížení nátěru a rovnoměrnosti; pro proces tepelného zpracování je nutné zkontrolovat, zda teplota a čas tepelného zpracování splňují požadavky, protože tepelné zpracování ovlivňuje krystalovou strukturu a výkon povlaku. Kromě toho je nutné požadovat, aby dodavatel vytvořil kompletní systém evidence výrobního procesu, zaznamenával klíčové parametry a výsledky testů každého výrobního procesu a předkládal záznamy o výrobním procesu kupujícímu ke kontrole spolu s dodávanými produkty, aby byla zajištěna sledovatelnost kvality produktu.
3. Správa poprodejních služeb a reakce na rizika:-Dobrý poprodejní-servis je důležitou zárukou řešení problémů s kvalitou a zajištění hladkého průběhu výroby. V nabídkových technických specifikacích a dodavatelských smlouvách je nutné jasně definovat povinnosti dodavatele po-servisní službě, jako je poskytování technického školení pro personál provozu a údržby kupujícího (včetně použití, údržby a diagnostiky závad titanových anod); poskytování 24-technických konzultací a-servisní podpory na místě a doba odezvy{11}}servisu na místě by neměla překročit 48 hodin u domácích dodavatelů a 72 hodin u zahraničních dodavatelů; u titanových anod s problémy s kvalitou v záruční době (obvykle 1-3 roky) by měl dodavatel poskytnout bezplatnou výměnu nebo opravu a kompenzovat ekonomické ztráty způsobené problémy s kvalitou. Kromě toho musí manažeři nákupu/dodavatelského řetězce vytvořit mechanismus pro řešení problémů s kvalitou, zaznamenávat a sledovat problémy s kvalitou používaných titanových anod, analyzovat příčiny problémů společně s dodavatelem a formulovat opatření ke zlepšení, aby se zabránilo opakování podobných problémů. Pokud například během používání dojde k odlupování povlaku titanových anod, je nutné zkontrolovat, zda spojovací síla mezi povlakem a substrátem odpovídá požadavkům, analyzovat, zda není způsobena nesprávnou předúpravou substrátu nebo procesem přípravy povlaku, a požadovat po dodavateli zlepšení výrobního procesu a opětovné dodání kvalifikovaných produktů.
|
Odkaz na správu |
Klíčové kontrolní body |
Metody implementace |
Opatření reakce na rizika |
|
Hodnocení a výběr dodavatelů |
Kvalita produktu, technické možnosti, kapacita dodávek, poprodejní-servis, finanční stav
|
Multi{0}}dimenzionální systém indexu hodnocení; audit na místě u prvních dodavatelů; dynamické přehodnocení-existujících dodavatelů; vytvoření záložního dodavatelského mechanismu |
Eliminovat nekvalifikované dodavatele; udržovat 2-3 záložní dodavatele pro každý typ produktu, aby nedošlo k přerušení dodávek |
|
Průběžná kontrola kvality- |
Předúprava titanového substrátu, parametry procesu přípravy povlaku, výkon povlaku, proces tepelného zpracování |
Domluvte si-inspektory kvality webu; dohlížet na klíčové výrobní procesy; testování vzorků účinnosti nátěru; vyžadují kompletní záznamy o výrobním procesu |
Zastavte včas nekvalifikované procesy; požadovat od dodavatelů nápravu; sledovat a ověřovat výsledky nápravy |
|
Správa poprodejních služeb- |
Technické školení, technické konzultace,-rychlost odezvy služeb na místě, řešení problémů s kvalitou |
Jasně definujte ve smlouvách-závazky poprodejních služeb; zřídit 24hodinovou horkou linku technické podpory; zaznamenávat a sledovat problémy s kvalitou; společná analýza příčin problémů |
Požadovat bezplatnou výměnu/opravu nekvalifikovaných produktů během záruční doby; požadovat ekonomické ztráty způsobené problémy s kvalitou; podporovat dodavatele, aby zlepšovali procesy |
VII. Vlastníci malých a středních{1}}podniků/malí-kupující ve skupinách (Persona F): Efektivita nákladů-Vyváženost a praktický průvodce výběrem
(I) Analýza základní poptávky: Nákladová-efektivita na prvním místě a jednoduchá operace
Pro vlastníky malých a středních{0}}podniků (SME) a malé-zákazníky se základní požadavky na titanové anody výrazně liší od požadavků velkých podniků a profesionálních inženýrů. Obvykle se vyznačují malým výrobním rozsahem, omezeným kapitálem a technickými zdroji a nízkými požadavky na ultra-vysoké ukazatele výkonu. Jejich hlavními požadavky proto jsou: za prvé, nákladová-efektivita, tj. výběr systémů pro povrchovou úpravu titanových anod s odpovídajícím výkonem a rozumnými cenami, aby se předešlo nadměrným investicím; za druhé, jednoduchá identifikace kvality, to znamená rychlé posouzení kvality titanových anod pomocí jednoduchých metod bez spoléhání se na profesionální testovací zařízení; za třetí, praktická řešení běžných problémů, to znamená získat jednoduchá a provozuschopná řešení běžných problémů při použití titanových anod (jako je poškození povlaku, snížená účinnost) ke snížení nákladů na údržbu a prostojů ve výrobě.

V této souvislosti by se majitelé malých a středních podniků a kupující v malých{0}}sériích měli vyhnout slepé snaze o vysoce-výkonné a drahé{2}}nátěrové systémy (jako je Pt nátěr) a vybrat si nákladově-efektivní nátěrové systémy, které splňují jejich scénáře skutečného použití. Například pro malé-dílny pro galvanické pokovování (jako je hardwarové galvanické pokovování, dekorativní galvanické pokovování) mohou titanové anody s kompozitním povlakem Ru-Ir{7}}Ta splnit požadavky na rovnoměrnost a účinnost galvanického pokovování a cena je mnohem nižší než u Pt povlaku; pro malé-zařízení na dezinfekci pitné vody (jako jsou venkovské stanice na dezinfekci pitné vody) mají titanové anody s povlakem Ru-Ir{10}}Sn vysokou účinnost uvolňování chloru a nízkou spotřebu energie, což je nákladově{11}}efektivní volba; pro malé-projekty ochrany proti korozi (jako jsou malá potrubí v zemi) mohou titanové anody s povlakem Ru-Ir splňovat požadavky na dlouhodobou-ochranu a mají zjevné cenové výhody ve srovnání s povlakem Ir-Ta.
(II) Praktické metody identifikace kvality pro -neprofesionály
Kvůli nedostatku profesionálního testovacího vybavení a technického personálu potřebují majitelé malých a středních podniků a kupující v malých{0}}sériích jednoduché a praktické metody identifikace kvality, aby mohli posoudit kvalitu titanových anod. Dále bude představeno několik běžných praktických metod identifikace kvality z hlediska kontroly vzhledu, jednoduchého testu výkonu a ověření kvalifikace dodavatele.
1. Kontrola vzhledu (primární rozsudek): Kontrola vzhledu je nejjednodušší a nejpřímější metoda identifikace kvality, která může zpočátku posoudit, zda existují zjevné problémy s kvalitou titanových anod. Mezi klíčové body kontroly vzhledu patří: (1) Povrch nátěru: Povrch nátěru by měl být jednotný a hladký, bez zjevných vad, jako je odlupování, praskání, dírky, bubliny a nerovnoměrná barva. Pokud dochází k odlupování nebo praskání, znamená to, že spojovací síla mezi povlakem a substrátem je nedostatečná a anoda je náchylná k poškození během používání; pokud je zde mnoho dírek a bublin, znamená to, že proces přípravy povlaku je vadný, což sníží odolnost proti korozi a životnost anody. (2) Titanový substrát: Titanový substrát by neměl mít žádné zjevné deformace, škrábance a rezavé skvrny. Tloušťka podkladu by měla odpovídat dohodnutým požadavkům (lze měřit pomocí posuvného měřítka). Pokud je substrát deformovaný nebo příliš tenký, ovlivní to mechanickou pevnost a životnost anody. (3) Spojovací díly: U titanových anod s připojovacími díly (jako jsou svorky, přípojnice) by spojení mělo být pevné, bez uvolnění nebo špatného kontaktu. Špatné připojení povede ke zvýšenému přechodovému odporu, snížení proudového výstupu a ovlivní efekt použití.
2. Jednoduchý test výkonu (praktické ověření): Majitelé malých a středních podniků a malé{0}}kupující sérií mohou na místě provést jednoduché testy výkonu-k ověření základního výkonu titanových anod, aniž by se spoléhali na profesionální vybavení. (1) Test vodivosti: Pomocí multimetru změřte odpor mezi dvěma konci titanové anody. Odpor kvalifikovaných titanových anod by měl být malý a rovnoměrný. Pokud je odpor příliš velký nebo nerovnoměrný, znamená to, že existují problémy s povlakem nebo substrátem, což ovlivní rozložení proudu a efektivitu využití. (2) Zkouška odolnosti proti kyselinám (jednoduché ověření odolnosti proti korozi): Namočte malou část titanové anody (nebo vzorek dodaný dodavatelem) do 10% roztoku kyseliny sírové při pokojové teplotě po dobu 24 hodin, vyjměte ji a pozorujte povrch povlaku. Pokud povlak nemá žádné zjevné zabarvení, odlupování nebo rozpouštění, znamená to, že povlak má dobrou odolnost vůči kyselinám; pokud povlak změní barvu nebo se odloupne, znamená to, že kvalita povlaku je nekvalifikovaná. Je třeba poznamenat, že tato metoda je pouze jednoduchým ověřením a nemůže nahradit profesionální zkoušky odolnosti proti korozi. (3) Test stability výstupního proudu: Nainstalujte titanovou anodu do zařízení pro skutečné použití, provozujte ji při normální hustotě pracovního proudu a použijte voltmetr k měření anodového potenciálu. Pokud je potenciální rozsah kolísání v rozmezí ±10 mV během 2 hodin, znamená to, že anoda má stabilní proudový výstupní výkon; pokud potenciál silně kolísá, znamená to, že výkon anody je nestabilní.
3. Kvalifikace dodavatele a ověření certifikátu (nepřímá záruka): Pro vlastníky malých a středních podniků a nákupčí v malých{0}}sériích je ověření kvalifikace dodavatele a příslušných certifikátů důležitým nepřímým způsobem, jak zajistit kvalitu produktu. Od dodavatelů by měly vyžadovat poskytnutí příslušných certifikátů, jako je obchodní licence, výrobní licence, certifikace systému managementu kvality (ISO 9001) a protokoly o zkouškách produktu (např. protokol o zkoušce zatížení povlaku, protokol o zkoušce polarizační křivky). Zároveň se mohou prostřednictvím oborových asociací, online platforem nebo jiných uživatelů dotazovat na pověst dodavatele v oboru a hodnocení uživatelů. Doporučuje se vybírat dodavatele s více než 3 lety výrobních zkušeností a pozitivním hodnocením uživatelů, abyste se vyhnuli nákupu padělků a nekvalitních výrobků z malých dílen.
(III) Řízení nákladů-a běžná řešení problémů
1. Strategie kontroly{1}}nákladů: Majitelé malých a středních podniků a malosérioví zákazníci mohou za účelem vyvážení nákladů a výkonu přijmout následující strategie kontroly nákladů-: (1) Vyberte vhodné nátěrové systémy podle skutečných scénářů: Jak již bylo zmíněno dříve, vyhněte se slepé snaze o vysoce-výkonné nátěrové systémy. Například pro obecné scénáře galvanického pokovování zvolte kompozitní povlak Ru-Ir-Ta místo povlaku Pt; pro obecné scénáře ochrany proti korozi půdy zvolte povlak Ru-Ir namísto povlaku Ir-Ta. (2) Optimalizujte nakupované množství a šarži: Přestože je nákup v malých{11}}dávkách flexibilní, jednotková cena je obvykle vyšší. Vlastníci malých a středních podniků se mohou spojit s jinými podobnými podniky, aby provedli společný nákup, aby zvýšili množství nákupu a získali příznivější ceny od dodavatelů. (3) Prodlužte životnost titanových anod správným používáním a údržbou: Správné používání a údržba může účinně prodloužit životnost titanových anod a snížit frekvenci výměny. Vyhněte se například nad{16}}provozu (který urychlí spotřebu nátěru), pravidelně čistěte povrch anody (odstraňujte nečistoty a vodní kámen, abyste zajistili stabilní výkon) a skladujte anodu v suchém a větraném prostředí (zabraňte vlhkému rezivění podkladu).
2. Řešení běžných problémů: Mezi běžné problémy při používání titanových anod v malých a středních podnicích patří poškození povlaku, snížená účinnost proudového výstupu a zvýšená spotřeba energie. Následují jednoduchá a použitelná řešení: (1) Poškození povlaku: Pokud je povlak lokálně poškozen (jako jsou škrábance, odlupování) a oblast poškození je malá, můžete použít epoxidovou pryskyřici k dočasné opravě poškozené oblasti, aby se zabránilo další korozi titanového substrátu; pokud je oblast poškození velká (více než 10 % celkové plochy), doporučuje se anodu včas vyměnit, aby nedošlo k ovlivnění kvality výroby. (2) Snížená proudová výstupní účinnost: Hlavní důvody snížené proudové výstupní účinnosti jsou znečištění povrchu anody (nečistoty, vodní kámen) a špatné spojení. Řešením je pravidelné čištění povrchu anody měkkým kartáčkem a zředěnou kyselinou (jako je 5% kyselina chlorovodíková), aby se odstranily nečistoty a vodní kámen; zkontrolujte spojovací díly anody, utáhněte uvolněné šrouby a vyměňte zkorodované spojovací díly. (3) Zvýšená spotřeba energie: Zvýšená spotřeba energie je obvykle způsobena zvýšeným anodovým odporem, který může být způsoben stárnutím povlaku nebo kontaminací povrchu. Pokud povlak není výrazně zestárlý, můžete obnovit výkon čištěním povrchu anody; pokud je povlak silně zestárlý (životnost se blíží limitu), měli byste anodu včas vyměnit, abyste předešli dalšímu zvyšování spotřeby energie. Kromě toho se doporučuje zavést jednoduchý systém záznamů o použití pro záznam doby používání, pracovních podmínek a údržby titanových anod, což je vhodné pro včasné sledování životnosti anod a problémů s manipulací.
|
Společné scénáře pro malé a střední podniky |
Doporučený nátěrový systém |
Opatření pro kontrolu nákladů- |
Běžné problémy a řešení |
|
Malé-galvanické pokovování hardwaru, dekorativní pokovování |
Kompozitní nátěr Ru-Ir-Ta |
Společný nákup s podobnými podniky; optimalizujte proudovou hustotu galvanického pokovování, abyste zabránili nad{0}}prudu |
Poškození povlaku: Dočasně opravte malé plochy epoxidovou pryskyřicí; nahradit pro velké plochy. Snížená účinnost: Očistěte povrch anody zředěnou kyselinou |
|
Malá-dezinfekce pitné vody (venkovské stanice pitné vody) |
Ru-Ir-Sn povlak |
Vyberte vhodnou velikost anody podle kapacity úpravy vody; pravidelně udržovat pro prodloužení životnosti |
Zvýšená spotřeba energie: Čistí vodní kámen na povrchu anody; zkontrolujte, zda spojovací díly nemají špatný kontakt |
|
Ochrana proti korozi malého-potrubí |
Ru-Ir Coating |
Slaďte zatížení povlaku s odporem půdy, abyste se vyhnuli nadměrnému zatížení; vyberte si místní dodavatele, abyste snížili náklady na dopravu |
Odlupování povlaku: Zkontrolujte, zda není způsobeno nesprávnou instalací; vyměňte anodu a optimalizujte způsob instalace |
VIII. Shrnutí: Rámec výběru a klíčové návrhy pro systémy povlakování titanové anody
Výběr systémů povlakování titanových anod je systematický projekt, který musí vycházet ze skutečných aplikačních scénářů a základních požadavků uživatelů. Různé skupiny zákazníků mají značné rozdíly v zaměření výběru kvůli jejich různým rolím, technickým zdrojům a výrobním měřítkům. Tento článek shrnuje strategie výběru systémů pro povrchovou úpravu titanových anod pro šest typických skupin zákazníků a shrnuje univerzální rámec výběru: nejprve objasněte základní požadavky (jako je dlouhodobá -stabilita, přesné ovládání,-efektivita nákladů); za druhé analyzujte klíčové charakteristiky scénáře aplikace (jako je složení elektrolytu, teplota, proudová hustota, korozivnost prostředí); za třetí, přizpůsobte nátěrový systém scénáři a požadavkům (vyberte řadu Ru-Ir, řadu Ir{5}}Ta, řadu Pt nebo kompozitní/gradientní nátěry podle požadavků na výkon); za čtvrté ověřit kvalitu a schopnosti dodavatele (formulovat technické specifikace, provádět kontrolu kvality, hodnotit kvalifikaci dodavatele); nakonec optimalizujte používání a údržbu, abyste maximalizovali nákladovou-efektivitu titanových anod.

Na základě výše uvedeného rámce výběru jsou pro různé typy uživatelů předloženy následující klíčové návrhy: (1) Pro profesionální inženýry (ochrana proti korozi, galvanické pokovování, úprava vody, výzkum a vývoj v oblasti nové energie) je nutné zaměřit se na sladění výkonu povlaku a charakteristik scénáře, provést vědecký návrh klíčových parametrů a ověřit dlouhodobý-výkon anod prostřednictvím odborných testů; (2) Pro manažery zásobování/dodavatelského řetězce je nutné vyvážit kvalitu a náklady, formulovat přísné technické specifikace a akceptační standardy, zavést kompletní systém řízení dodavatelů a realizovat celou-kontrolu rizik procesu titanových anod; (3) Pro vlastníky malých a středních podniků a nákupčí v malých -sériích je nutné upřednostnit nákladovou-efektivitu, zvládnout jednoduché metody identifikace kvality, zvolit vhodné nátěrové systémy podle skutečných potřeb a snížit náklady na používání a údržbu prostřednictvím správného provozu a údržby.
S neustálým vývojem technologie průmyslové elektrochemie se systémy povlakování titanových anod také posouvají směrem k vyššímu výkonu, nižší ceně a větší ochraně životního prostředí. Například vývoj nátěrových systémů s nízkým obsahem-iridia a iridia-může snížit závislost na drahých kovech a snížit náklady; optimalizace procesů přípravy povlaků (jako je nanášení atomové vrstvy) může zlepšit jednotnost a stabilitu povlaků. Všem typům uživatelů se doporučuje, aby věnovali pozornost nejnovějšímu technologickému vývoji povlaků titanových anod, průběžně optimalizovali výběr povlakových systémů a podporovali modernizaci vlastních výrobních procesů a zlepšování ekonomických výhod.